Токарные работы на станках с ЧПУ
Токарные работы на станках с ЧПУ.
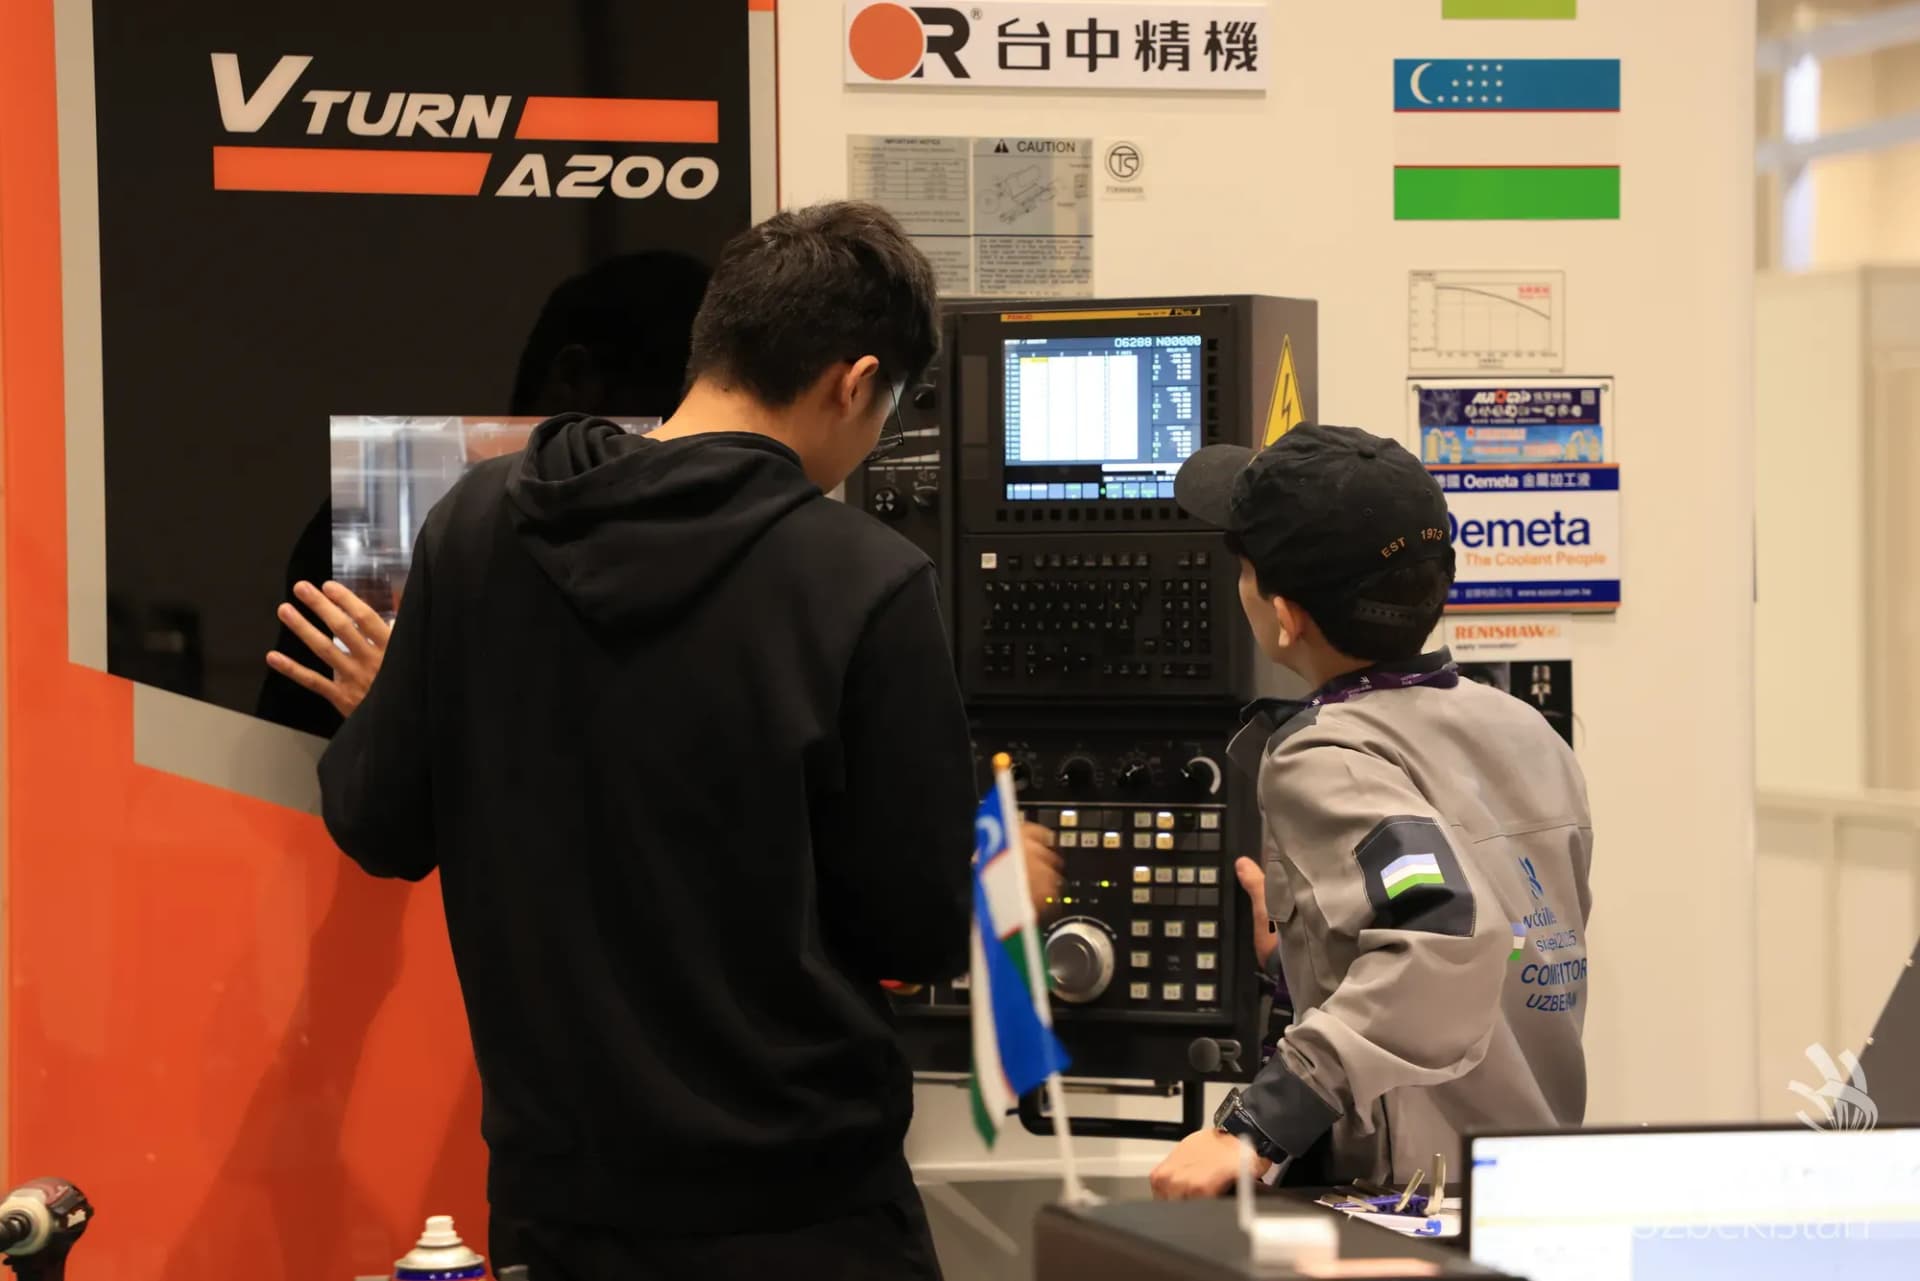
CNC tokarlik — aylanish detallarini raqamli boshqariladigan stanokda mikron aniqligida tayyorlash. Ishtirokchi chizmani o‘qiydi, ishlov ketma-ketligini o‘ylab topadi, dastur yozadi va detalni o‘z qo‘li bilan stanokda oladi.
Musobaqada odatda bir necha detal beriladi, ular keyin bir-biriga kiritiladi — ya’ni har bir o‘lcham qo‘shnisiga mos bo‘lishi kerak. Rezba, konus, ichki teshik, sirt tozaligi — har biri alohida tekshiriladi. Dastur yozish qo‘lda (G-kod) yoki CAM tizimida bajarilishi mumkin.
Xato qimmatga tushadi: bir detal buzilsa, qayta tayyorlashga vaqt ham, material ham yetmasligi mumkin.
Требования к участникам
Chizmani, dopusklar va sirt tozaligi belgilarini o‘qish; o‘lchov zanjirini tushunish.
G-kod yozish va tahrirlash, koordinata tizimini o‘rnatish, asbob korreksiyalarini kiritish; kesish rejimini material va asbobga qarab tanlash.
Stanokni sozlash: patron va markazga o‘rnatish, nol nuqtani topish, asbob almashtirish; xavfsizlik qoidalari va himoya eshigi bilan ishlash tartibi.
Необходимое оборудование
CNC tokarlik stanogi (Fanuc, Siemens yoki shunga o‘xshash boshqaruv bilan), asbob ushlagichlar va plastinkali kesuvchi asboblar.
O‘lchov laboratoriyasi: mikrometrlar to‘plami, ichki o‘lchagich (nutromer), shtangensirkul, kalibr-probkalar, sirt tozaligi namunalari, rezba kalibrlari.
Yordamchi: SOJ tizimi, chiqindi konteyneri, himoya ko‘zoynagi va eshitish himoyasi.
Критерии оценки
Deyarli butun baho o‘lchovga asoslanadi: har bir o‘lcham dopusk ichida bo‘lishi kerak, chetga chiqsa shu o‘lcham bo‘yicha ball berilmaydi.
Sirt tozaligi, rezba sifati va detallarning bir-biriga kirishi alohida tekshiriladi.
Ekspert bahosi: ish o‘rni tartibi, xavfsizlik, asbob va stanokka munosabat, vaqtdan foydalanish.